Email:
 Telephone: +86-13951382065

Luftklassificeringsdesign får sällan den uppmärksamhet den förtjänar. I de flesta malningsprojekt kretsar samtalet kring kvarnen, dess valsar, dess ringar och dess motor, medan klassificeraren tyst avgör om det färdiga pulvret verkligen uppfyller kundens specifikation. Efter att ha levererat nära 100 energibesparande sliplinjer inom metallurgi, gruvdrift, byggmaterial och kemisk bearbetning, har vi lärt oss en enkel läxa: en väldesignad klassificerare kan få en genomsnittlig kvarn att se utmärkt ut, och en dåligt utformad kan få utmärkt utrustning att se trasig ut.
Vad som följer är en praktisk titt på designprinciperna bakom luftklassificering, de variabler som verkligen flyttar skärpunkten och hur valet av kvarn formar klassificeraren som sitter ovanför den. Inget av detta är teori för sin egen skull. Varje poäng kommer från driftsättning, provtagning och felsökningsarbete på riktiga produktionslinjer.
Vad en luftklassare verkligen gör i en slipkrets
En luftklassare är inte en skärm. Det finns inget nät, ingen öppning och ingen mekanisk barriär som stoppar överdimensionerade partiklar. Separation sker genom en balans av krafter. Inuti klassificeringszonen skjuts varje partikel utåt av centrifugal- eller tröghetskraft och dras inåt av aerodynamiskt motstånd. Eftersom centrifugalkraften växer med massa medan motståndet ökar med ytan, drivs större partiklar utåt medan finare följer luftströmmen. Den storlek vid vilken de två krafterna tar ut varandra blir skärpunkten.
I en sluten slipkrets utför klassificeraren tre jobb samtidigt:
- Den delar upp kvarnutsläppet i en färdig produktström och en grov returström.
- Den styr toppstorleken och den totala partikelstorleksfördelningen för det slutliga pulvret.
- Det begränsar överslipning genom att ta bort fina partiklar så snart de är tillräckligt fina.
Fyra prestandasiffror talar om för dig om en design faktiskt fungerar. Skärpunkten, ofta uttryckt som d50 eller d97, definierar var splittringen sker. Skärans skärpa beskriver hur ren den splitten är. Den cirkulerande belastningen visar hur mycket material som återvinns. Specifik energi per ton färdigt pulver avslöjar den verkliga driftskostnaden. En sorterare som skär för grovt överbelastar kvarnen. En som skär för fint återcirkulerar pulver som redan var acceptabelt och bränner energi för ingenting.
Grundläggande designprinciper bakom effektiv klassificering
Kraftbalansen vid skärpunkten
Rotorhastigheten är den mest synliga spaken i någon klassificerare. Klt höja rotorspetshastigheten stärker centrifugalfältet och pressar skärpunkten finare. Eftersom partikelmassan skalar ungefär med kuben av diameter medan drag skalar med kvadraten, producerar även en blygsam hastighetsändring en mätbar förändring i den färdiga partikelstorleksfördelningen. Det är just därför frekvensomriktare har blivit standard på moderna enheter: skärpunkten förvandlas till en driftsparameter snarare än ett fast mekaniskt faktum.
Klassificeringszonens geometri
Rotordiameter, bladantal, bladvinkel, gapet mellan rotor och hölje samt virvelsökarens djup och diameter formar alla det interna flödesfältet. En högre, smalare klassificeringszon ökar uppehållstiden och förbättrar vanligtvis skärpan, men det ökar också tryckfallet. En kort, bred zon hanterar mer luft och mer genomströmning till priset av ett mjukare snitt. Det finns ingen universellt korrekt geometri, bara geometri som matchar fodret och målprodukten.
Luftflöde, tryck och tätning
Luft utför två distinkta uppgifter: den transporterar partiklar och den sprider dem. Transportluftsvolymen avgör kapaciteten, medan spridningskvaliteten avgör skärpan. Foder som kommer in i klassificeringszonen i klumpar kommer att klassas som klumpar, oavsett hur exakt rotorn är. Att köra hela kretsen under negativt tryck håller damm inne i systemet och förbättrar hushållningen, och tätningsluften skyddar lagren från fina slipande partiklar. Där en stabil ultrafin produktion är målet, förtjänar förhållandet mellan rotorhastigheten och den resulterande partikelstorleksfördelningen djupare studier; vår artikel om högprecisionsklassificerare i ett vertikalslipverk utforskar den länken i detalj.
Designvariabler som flyttar skärpunkten
Tabellen nedan sammanfattar hur de huvudsakliga design- och driftsvariablerna beter sig i praktiken. Behandla förändringsriktningen som tillförlitlig och den exakta storleken som något som måste bekräftas genom provtagning på ditt eget material.
| Designvariabel | Hur det är justerat | Effekt på skärpunkt | Effekt på kapacitet och kvalitet |
|---|---|---|---|
| Rotorhastighet | Frekvensomriktare | Högre hastighet ger ett finare snitt | Avstämbar i drift; ett finare snitt ökar cirkulerande belastning |
| Rotordiameter och bladantal | Fast under design | Större rotor med fler blad skär finare | Högre kapacitet men högre tryckfall |
| Primär transportluft | Spjäll eller fläkthastighet | Mer luft förskjuter snittet grövre | Ökar genomströmningen och riskerar en grov svans |
| Sekundär dispersionsluft | Spjällinställning | Lite direkt effekt | Skarpare snitt och färre grova partiklar i finkornen |
| Vortexsökardjup | Mekanisk förändring | Nedre eller mindre sökare skär finare | Förbättrar återvinningen av finmaterial, lägger till tryckfall |
| Täta luftflödet | Tryckregulator | Ingen direkt effekt | Skyddar lager och förhindrar kontaminering |
Matchande klassificeringsdesign till kvarnen uppströms
Klassificerares design existerar inte isolerat. Bruket bestämmer matningsstorleksfördelningen, dammbelastningen och hur materialet kommer in i klassificeringszonen, så de två måste konstrueras som ett system. Det är här som erfarenhet av kompletta sliplinjer lönar sig, eftersom en förändring på ena sidan alltid dyker upp på den andra.
Vertikala fräsar med en integrerad dynamisk klassificerare
I en vertikal slipkvarn sitter sorteringsrotorn direkt ovanför malbordet och delar samma hus som malningszonen. Material transporteras uppåt av luftströmmen, klassificeras i en enda passage och returneras internt om det är för grovt. Designprioriteringarna här är en generös rotor, en justerbar virvelsökare och tätningsluft som är tillräckligt stark för att hålla fint slipdamm borta från lagren. Eftersom kretsen går under undertryck måste klassificeraren och dammuppsamlaren dimensioneras tillsammans snarare än separat. Vår vertikalslipkvarn i LYH1008-serien är uppbyggd kring exakt detta arrangemang, med malning, klassificering och transport hanteras i en maskin.
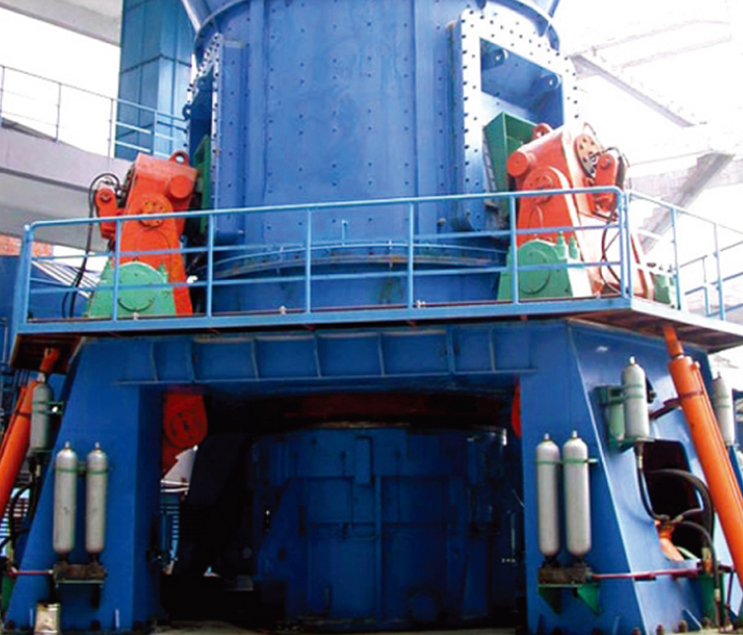 LYH1008-serien Vertikal slipkvarn LYH1008-serien vertikal kvarn är en ny typ av utrustning utformad för att absorbera främmande teknik. Den maler materialet (0-15MM) på den roterande slipskivan genom att rulla... Visa produkt →
Ringvalsverk och intelligent klassificering
Ringvalsverk går med lägre hastigheter och ger en snävare foderfördelning, vilket förändrar vad klassificeraren måste klara av. Här skiftar tyngdpunkten mot exakt, repeterbar kontroll. En bur med variabel hastighet kombinerad med programmerbar logikkontroll låter operatörer trimma produktens finhet utan att stoppa linjen, och det låter kontrollsystemet kompensera automatiskt när matningshårdhet eller fukt avviker. LYH996-seriens nya intelligenta vertikala ringvalskvarn följer denna filosofi och parar ett ringvalsslipningssteg med en klassificerare vars hastighet styrs som en del av processreceptet.
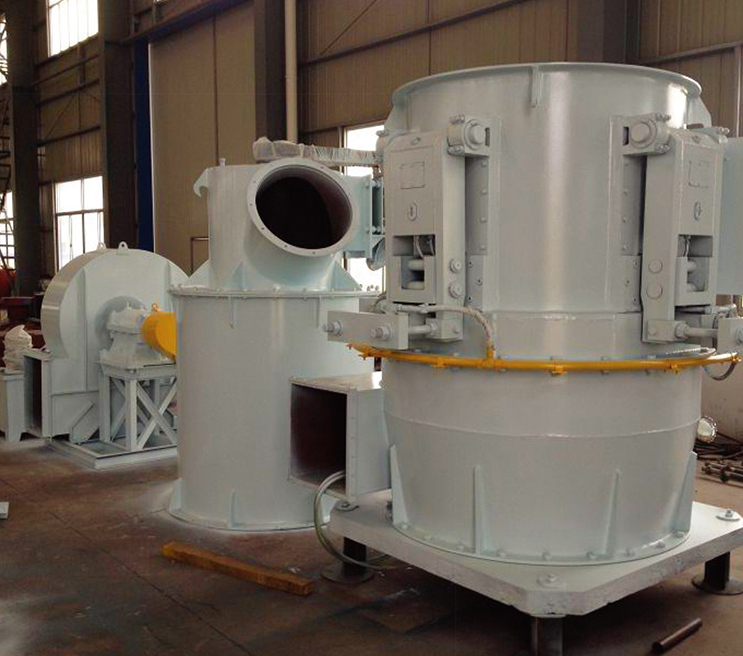 LYH996 Series Ny typ Intelligent Vertikal Ring Vals Mill Inom området för bearbetning av ultrafint pulver, som står inför fler och fler krav på ultrafint pulver, har traditionell utrustning för bearbetning av ultrafint pulver varit svårt att ... Visa produkt →
Pendelfräsar och eftermonteringsvänlig klassificering
Fyrvalspendelkvarnar av Raymond-typ förblir arbetshästen för kalksten, kalcit, baryt, dolomit och liknande mineral, och många av dem är decennier gamla. Deras klassificerare är vanligtvis en dubbelkon eller turbintyp monterad ovanpå kvarnhuset. Designprioriteringen är annorlunda här. Att uppgradera klassificeringssteget ger ofta mer värde än att bygga om slipsteget, förutsatt att fläkten och kanalen kan absorbera det ytterligare tryckfallet. LYH998 4-vals Raymond pendelkvarn är designad med denna uppgraderingsväg i åtanke, så att en befintlig anläggning kan förbättra produktens finhet och produktion utan att ersätta hela dess krets.
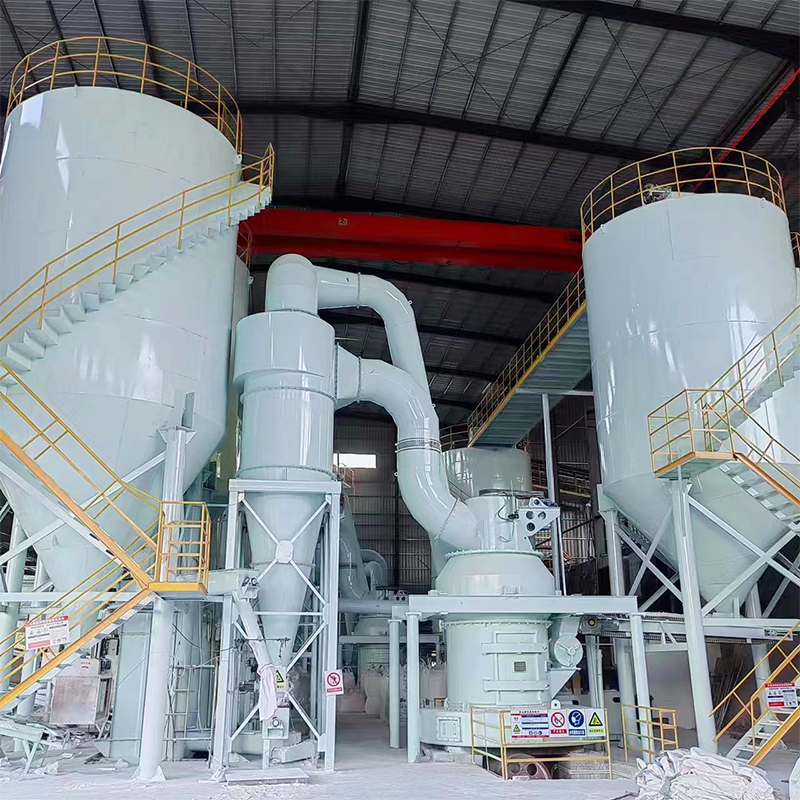 LYH998 Raymond slipande pendelkvarn LYH998-serien ny typ intelligent Raymond-slipkvarn är den senaste typen av fräsmaskin, baserad på omfattande samarbete med stora universitet och högskolor, dr... Visa produkt →
Designmisstag vi ser oftast
De flesta klassificeringsproblem är inte exotiska. De kommer från en handfull återkommande beslut som tagits för tidigt i projektet.
- Dimensionera fläkten för kvarnen och sedan be klassificeraren att göra mer än vad den tillgängliga luftvolymen tillåter.
- Mata klassificeraren med en ojämn eller våt materialström; fukt över ungefär sex procent gör klassificering till ett blockeringsproblem snarare än ett separationsproblem.
- Att välja en ambitiös skärpunkt på papper utan att beräkna den cirkulerande belastningen det skapar.
- Bortse från slitage. Bladspetsar och liners eroderar, rotorgapet öppnar sig och skärpunkten avviker grövre månad för månad.
- Behandling av tätningsluft som tillval. Damm som tränger in i lager är en av de vanligaste orsakerna till oplanerade stillestånd.
- Driftsättning utan provtagning. En partikelstorleksfördelning uppmätt vid steady state är det enda tillförlitliga beviset på att designavsikten uppnåddes.
Från design till driftsättning
Bra klassificeringsdesign slutar med dokumentation, provtagning och justering, inte med en ritsats. På en komplett sliplinje jämförs klassificeringssteget mot matningsstorlek, målfinhet och tillgänglig luftvolym, verifieras sedan med sikt och laseranalys när kretsen når stabilt tillstånd. Eftersom vi även levererar projekt på EPCM-basis kan vi ta ansvar för hela kedjan från ingenjörskonst via upphandling till byggledning, vilket ofta är det enklaste sättet att undvika de luckor som uppstår när flera leverantörer delar en batterigräns.
Om du planerar ett nytt projekt eller bygger om en befintlig linje, vår översikt över vad nyckelfärdig EPCM betyder för ett pulvermalningsprojekt förklarar hur omfattning, ansvar och överlåtelse normalt är uppbyggd.
Luftklassificeringsdesign belönar tålamod. Fysiken är okomplicerad, men detaljerna i geometri, luftflöde, tätning och kontroll avgör om en krets körs vid dess designpunkt eller driver bort från den inom några månader. Få rätt kraftbalans, dimensionera luftsystemet ärligt och planera för slitage från första dagen.
At Nantong Liyuanheng Maskiner , har vi ägnat flera år åt att bygga slip- och klassificeringsutrustning för mineraler med en Mohs-hårdhet under sju och en fuktighet under sex procent, med färdiga produkter justerbara mellan ungefär 60 och 600 mesh. Om du vill ha en andra åsikt om ditt klassificeringsskede, är våra ingenjörer alltid glada att prata igenom siffrorna med dig.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065