Email:
 Telephone: +86-13951382065

Krossnings- och malningsanläggningar ligger längst fram i nästan alla mineralpulverföretag. Oavsett om en anläggning matar kalksten till en cementugn, förbereder baryt för borrslam eller omvandlar kalcit till ett fyllmedel för färg, avgör storleken på det inkommande berget och finheten på det utgående pulvret hur mycket pengar verksamheten tjänar. Efter år av att bygga sliplinjer har vi sett utmärkta avlagringar som hålls tillbaka av dåligt matchad utrustning, och blygsamma avlagringar förvandlats till stadiga vinster genom en väldesignad krets.
Den här guiden går igenom vad dessa anläggningar faktiskt gör, hur huvudutrustningen passar ihop och de praktiska valen som håller en puderlinje igång på kapacitet istället för att halta med på akuta reparationer.
Vad krossnings- och malningsanläggningar faktiskt gör
Krossning och malning nämns ofta i samma andetag, men de gör olika jobb. Krossning reducerar stora stenar från stenbrottsytan till en storlek som en kvarn kan hantera säkert. Malning tar partiklarna längre, tills värdefulla mineraler frigörs från gänget eller pulvret når den finhet en kund är villig att betala för.
Vid malmbearbetning är det verkliga målet inte bara mindre partiklar; det är dissociation av det användbara mineralet från gråberget. Övermalning slösar energi och skapar för mycket finmaterial, medan undermalning lämnar låsta partiklar som ingen nedströmsprocess kan återvinna. Det är därför som en väldesignad krets flyttar så mycket storleksminskning som möjligt till krossningssteget, enligt industriregeln om mer krossning och mindre malning, eftersom att bryta sten är mycket billigare per ton än att fräsa det.
I praktiken går en anläggning vanligtvis i etapper:
- Primär krossning gör att gruvmaterialet går ner till några hundra millimeter.
- Sekundär och tertiär krossning reducerar den ytterligare till några tiotals millimeter, vilket bildar en stabil kvarnmatning.
- Malning tar ner matningen till slutprodukten, vanligtvis mellan 60 och 600 mesh.
Utrustning som utgör en komplett anläggning
Ett malsystem är aldrig bara en kvarn. Det är en kedja som går från mataren till den färdiga pulversilon och varje länk måste matcha sina grannar. I stort sett delas växten upp i en krosssektion, en malningssektion och hjälpsystemen som håller dem båda att andas.
Tabellen nedan ger en allmän bild av ett typiskt mineralpulverprojekt; de faktiska siffrorna beror på materialet, kapacitetskravet och målfinheten.
| Scen | Typisk utrustning | Foderstorlek | Produktstorlek | Huvudsyftet |
|---|---|---|---|---|
| Primär krossning | Käft- eller roterande krossar | Upp till ca 1 000 mm | 100 till 300 mm | Bryt ur gruvan till transportabelt material |
| Sekundär och tertiär krossning | Kon-, slag- eller hammarkrossar | 100 till 300 mm | 10 till 50 mm | Producera konsekvent, välgraderat kvarnfoder |
| Finslipning | Raymond, vertikala eller ringvalsverk | Under 20 till 30 mm | 0,25 till 0,023 mm | Tillför säljbart pulver vid målfinhet |
Utöver själva bruket inkluderar hjälpsystemen klassificerare, dammuppsamlare, centrifugalfläktar, bandtransportörer eller skophissar och det elektriska styrsystemet. Klassificeraren bestämmer vilka partiklar som får lämna kretsen och vilka som återvänder för ett nytt pass, så det är egentligen portvakten för produktens finhet. Dammuppsamlaren håller verkstaden inom miljögränserna samtidigt som den återvinner pulver som annars skulle gå förlorat.
Att välja rätt kvarn för ditt material
Oavsett bransch faller råvaruförhållandena för mineralmalning vanligtvis inom samma fönster: en Mohs-hårdhet under 7, en fukthalt under 6 procent och inget brandfarligt eller explosivt innehåll. Färdig finhet är normalt justerbar mellan 0,25 mm och 0,023 mm, vilket är ungefär 60 till 600 mesh. Inom det intervallet beror valet av kvarn främst på hårdhet, fukt och de ton per timme du behöver.
Material som järnmalm, kopparmalm, manganmalm, bauxit, slagg, vattensläckt slagg och röd lera kräver vanligtvis kontinuerlig, högvolymsmalning där strömförbrukningen är den avgörande faktorn. En vertikal kvarn integrerar malning och klassificering i ett hus, vilket vanligtvis sänker den specifika energiförbrukningen och minskar fotavtrycket jämfört med äldre kulkvarnskretsar.
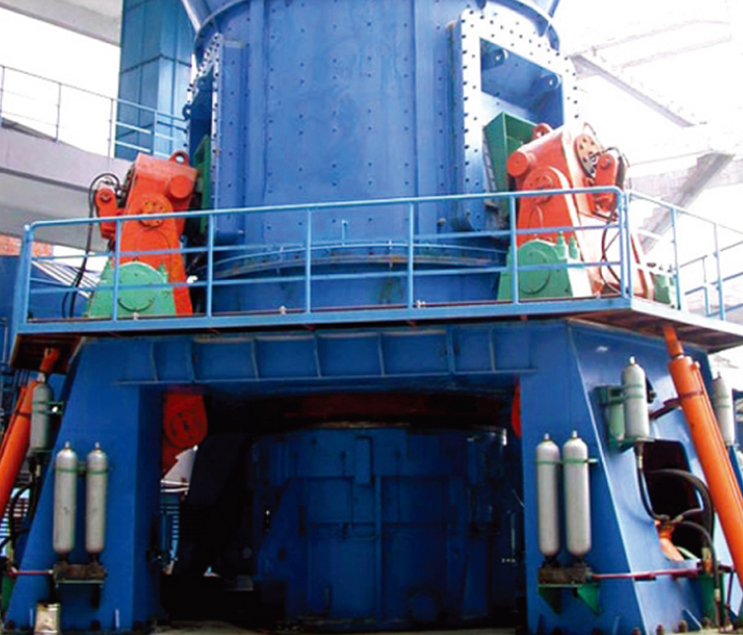 LYH1008-serien Vertikal slipkvarn LYH1008-serien vertikal kvarn är en ny typ av utrustning utformad för att absorbera främmande teknik. Den maler materialet (0-15MM) på den roterande slipskivan genom att rulla... Visa produkt →
När målet är ultrafint pulver med en snäv partikelstorleksfördelning förändras bilden. En ringvalsstruktur skapar flera sliplager mellan valsarna och ringen, och med intelligent kontroll kan matningshastigheten och klassificeringsinställningarna justeras i realtid. För kaolin, baryt och talk är det ofta skillnaden mellan en stabil 600 mesh utgång och en linje som stannar för justering varje skift.
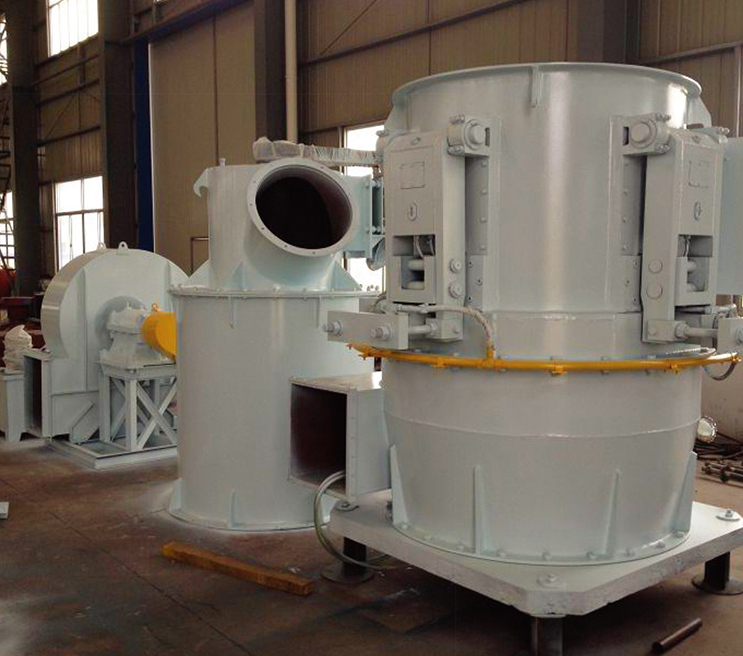 LYH996 Series Ny typ Intelligent Vertikal Ring Vals Mill Inom området för bearbetning av ultrafint pulver, som står inför fler och fler krav på ultrafint pulver, har traditionell utrustning för bearbetning av ultrafint pulver varit svårt att ... Visa produkt →
Det finns också en kvarn som aldrig lämnade scenen. Raymonds pendelkvarn med fyra valsar används över kalksten, kalcit, dolomit, gips, bentonit, fältspat, kvarts och en lång rad andra icke-metalliska mineraler. Dess enkla mekaniska struktur, enkla underhåll och tolerans för varierat foder gör den till ett standardval när ett projekt behöver en beprövad maskin med delar som är lätta att köpa.
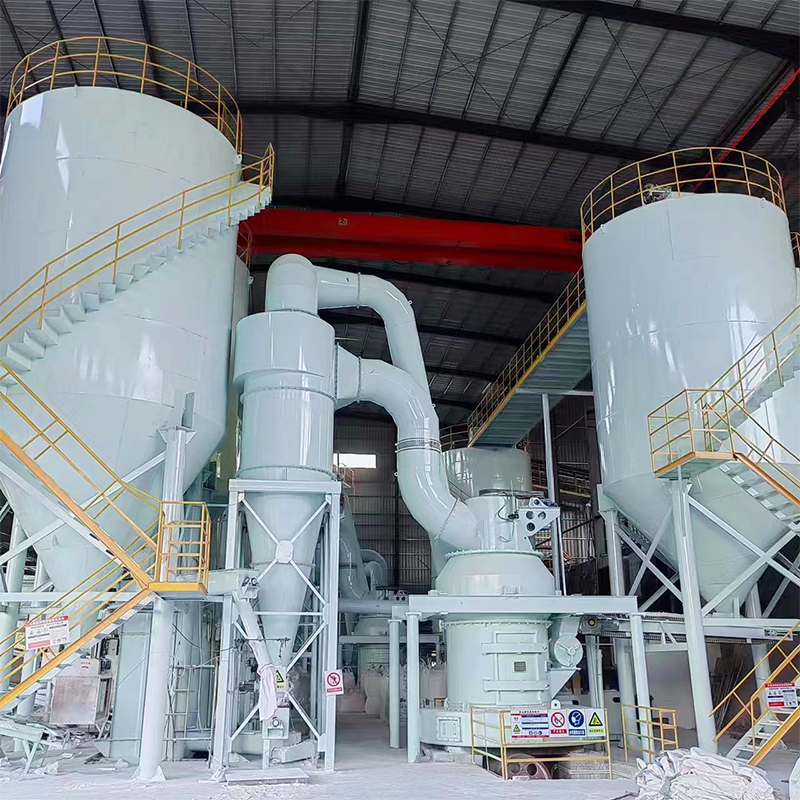 LYH998 Raymond slipande pendelkvarn LYH998-serien ny typ intelligent Raymond-slipkvarn är den senaste typen av fräsmaskin, baserad på omfattande samarbete med stora universitet och högskolor, dr... Visa produkt →
Ingen enskild maskin är bäst under alla förhållanden. Det ärliga svaret beror på din hårdhet, fuktighet, målfinhet och körtimmar, och det är därför vi ställer dessa frågor innan vi rekommenderar en modell.
Energi, damm och kontroll: Att driva anläggningen väl
Att välja rätt utrustning är bara halva jobbet. Det som skiljer en anläggning från en annan är hur systemet fungerar och hur det övervakas. De flesta moderna linjer fungerar nu under fullt undertryck: trycket inuti kretsen förblir under atmosfärstrycket, så damm hålls inne i systemet istället för att fly genom flänsar, inspektionsdörrar och överföringspunkter. Att få detta rätt innebär en renare verkstad, färre säkerhetsproblem och mycket mindre arbete för dammuppsamlaren.
Några praktiska punkter kommer upp om och om igen i vår erfarenhet:
- Anpassa fläktens luftvolym till systemets motstånd; en överdimensionerad fläkt bränner elektricitet varje timme av skiftet.
- Behandla påshuset som processutrustning snarare än ett tillbehör, och underhåll påsar och pulsventiler enligt schemat.
- Använd automatisk övervakning av kvarnbelastning, klassificeringshastighet och lagertemperatur så att operatörerna ser ett problem innan det blir ett stopp.
- Håll register över energiförbrukning och finhet och låt data avgöra när en justering verkligen behövs.
Från enstaka maskiner till kompletta linjer: vad EPCM-leverans betyder
När väl kapaciteten växer slutar ett projekt att vara ett bruksköp och blir en linje som måste starta enligt tidtabell. EPCM, som står för ingenjörskonst, inköp och byggledning, täcker exakt den cykeln: processdesign, val av utrustning, inköp, vägledning för platsinstallation och driftsättning.
Att flytta malm från lagret till en förseglad påse innebär fler steg än de flesta förväntar sig. Med en typisk Raymond-sliplinje som ett exempel, den flöde från krossning till förpackning visar hur många beslut som måste utformas tillsammans istället för ett åt gången.
Leveranserfarenhet är viktigt här. Närmare 100 energibesparande sliplinjer som levereras till metallurgi- och gruvkunder har lärt oss något om fodervariation, klimat och lokala kraftförhållanden som ingen ritning någonsin visar.
En praktisk checklista innan du investerar
Oavsett om du planerar en ny krossnings- och malningsanläggning eller uppgraderar en befintlig, förtjänar dessa frågor ett svar innan ett kontrakt undertecknas:
- Vad är materialet och vad är dess Mohs hårdhet och fukthalt?
- Vilken är storleken på inkommande foder och vilken finhet som krävs?
- Vilken kapacitet behövs per timme och per år?
- Vilka förhållanden för utrymme, strömförsörjning och dammkontroll finns på plats?
- Vem ansvarar för processdesign och vem sköter installation och driftsättning?
Svara ärligt på dessa frågor och en krossnings- och malningsanläggning slutar vara ett nummer i en budget och blir en förutsägbar, lönsam produktionslinje. Det är i slutändan den enda åtgärden som betyder något långt efter att startteamet har åkt hem.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065