Email:
 Telephone: +86-13951382065

En torrkulkvarn är en av de minst glamorösa maskinerna i en mineralbearbetningsanläggning, och ofta en av de mest pålitliga. Det är en roterande cylinder delvis fylld med malningsmedia, matad med krossat material och inget vatten, så pulvret lämnar kvarnen redo för klassificering eller lagring utan förtjockning, filtrering eller torkning.
Den enkelheten är anledningen till att torrkulfräsning fortfarande håller sin mark i cement, kalk, kol och en lång rad icke-metalliska mineraloperationer. Det är också därför gränserna för tekniken är värda att förstå innan du specificerar en.
Vad händer inuti en torrkulkvarn
Material kommer in genom matartappen och lyfts av det roterande skalet, tappas sedan och tumlas mot slipmediet. Storleksminskning kommer från en blandning av slag och nötning, och uppehållstiden är tillräckligt lång för att produkten slutar med en ganska bred partikelstorleksfördelning. De flesta torrkvarnar använder ett utmatningsgaller av skivtyp i bakänden, som låter färdigt pulver lämna snabbt istället för att byggas upp inuti kammaren.
Två förhållanden formar resten av kretsen. Den första är foderfuktighet. Torrmalning är beroende av att pulvret flödar fritt, så fuktigt eller klibbigt foder täcker media och liners och utmatningen faller snabbt bort. Den andra är luft. Utan vatten för att absorbera värmen som alstras av malning, är torrkvarnar vanligtvis ventilerade eller luftsvepta, med luftflödet som leder ut finfördelarna till en sorterare och stoftuppsamlare. Få den balansen fel och du får antingen en kvävd kvarn eller en dammig växt.
Torr kontra våt kulfräsning: skillnaderna som spelar roll
De två kretsarna ser likadana ut på ett flödesschema och beter sig väldigt olika i drift.
| Aspekt | Torrkulfräsning | Våtkulfräsning |
|---|---|---|
| Hantering av vatten och flytgödsel | Inga | Slampumpning, förtjockning och vattenåtervinning krävs |
| Mata fukt | Måste hålla sig låg; fuktig matning förblindar media | Tål märkbart högre fukt |
| Urladdningsmetod | Galler av skivtyp i bakänden, gravitation eller luftsvept | Bräddavlopp eller rostertömning, som slurry |
| Produktens partikelstorlek | Bredare distribution, överslipning möjlig | Smalare och lättare att kontrollera |
| Nedströms trappsteg | Direkt till klassificerare, silo eller packning | Avvattning, filtrering och torkning före torr användning |
| Damm och hushållning | Dammuppsamling är viktigt | Minimalt damm |
| Redovisad kapacitet och effektivitet | Lägre per effektenhet | Högre per effektenhet |
| Typisk passform | Vattenbrista platser, vattenreaktiva material, torra slutprodukter | Högt tonnage, finmalning, vatten tillgängligt |
Publicerade testarbeten med öppen krets har rapporterat att våtslipning ger ungefär 39 % mer kapacitet och 26 % högre effektivitet än torrmalning på samma malm. Dessa siffror kommer från specifika tester och bör inte behandlas som universella, men riktningen är konsekvent: där vatten är tillgängligt kommer en våt krets vanligtvis att mala mer per kilowattimme. En torr krets svarar på en annan fråga, vilket är vad resten av din anläggning faktiskt behöver.
Där torrkulfräsning fortfarande tjänar sin plats
Det finns situationer där frånvaron av vatten är hela poängen:
- Vattenbegränsade platser, där processvatten måste betalas två gånger, en gång för att köpa det och en gång för att ta bort det.
- Material som reagerar med, löser sig i eller förändras av vatten och produkter som måste förbli kemiskt torra.
- Processer som redan är torra nedströms, såsom cementråmjöl och klinker, kalk, gips, kol, koks och torra mineralfyllmedel.
- Grova till medelstora mål, ungefär 60 till 200 mesh, där en bred storleksfördelning är acceptabel och den låga kapitalkostnaden för en tumlingskvarn är attraktiv.
- Små anläggningar och ombyggnader där en enkel, välförstådd krets är viktigare än de sista procenten av energieffektiviteten.
Där en torrkulkvarn kommer till kort
Tryck en torr kulkvarn mot mycket fina produkter och ekonomin förändras snabbt. När målet rör sig under ungefär 325 till 400 mesh, ökar energin som behövs per ton brant, slitaget på media och liners accelererar och värmen som genereras inuti kammaren börjar påverka både materialet och maskinen.
Mjuka eller spröda mineraler är en annan svårighet, eftersom långa uppehållstider tenderar att övermala dem och producera överskott av finmaterial som du sedan måste hantera nedströms. Brännbart damm som kol har sina egna krav för inertering, explosionsventilering och uppsamling. Och allt foder som kommer vått nog att vara klibbigt kommer att kosta dig produktion tills det är torkat.
Valsbaserad torrslipning: alternativen värda att jämföra
Om ditt produktmål ligger i det fina till ultrafina intervallet, eller om ditt kapacitetsbehov är stort, är det värt att titta på kvarnar som maler på en bädd eller en ring snarare än med tumlande media.
Vertikala kvarnar
En vertikal kvarn pressar rullar på ett roterande bord, så materialet mals i en bädd i stället för att träffas av fallande bollar. Resultatet är lägre specifik energiförbrukning, en mer enhetlig produkt och en design som accepterar het gas för samtidig torkning.
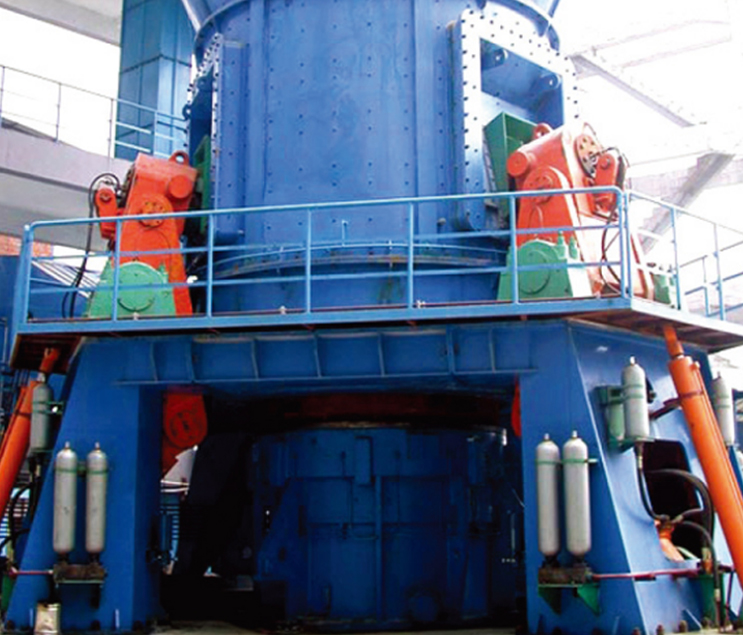 LYH1008 Vertikal slipkvarn för ultrafin pulverproduktion En vertikal kvarn som integrerar malning, torkning och klassificering, erbjuder lägre energiförbrukning och enhetlig produkt för ultrafin mineralbearbetning. Visa produkt →
Ringvalsverk
Ringvalsverk press rollers against a grinding ring under controlled pressure, with an external classifier setting the top size. They are compact, respond well to automation, and are often chosen when product consistency matters more than raw throughput.
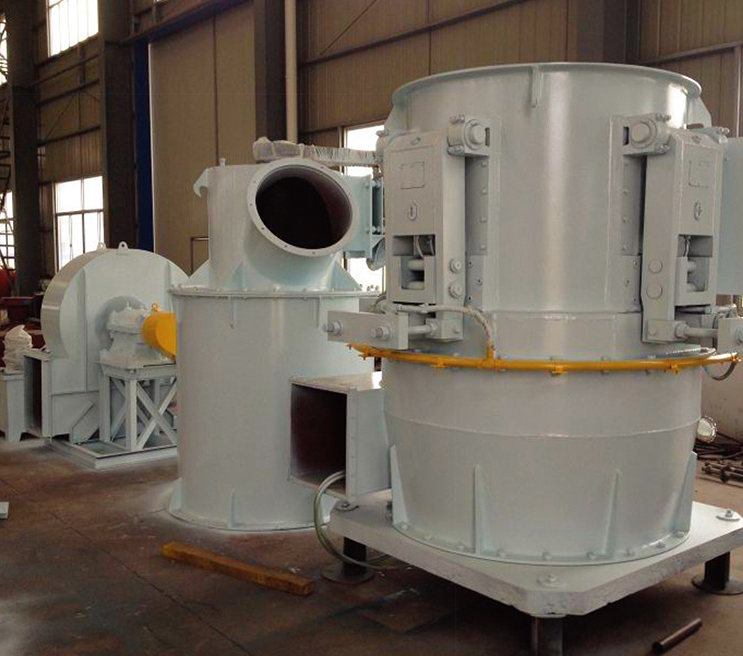 LYH996 Intelligent vertikal ringvalskvarn för ultrafina pulver En ringvalskvarn med hydraulisk trycksättning och låg järnkontamination, designad för effektiv ultrafin slipning från 400 till 1500 mesh. Visa produkt →
Pendelkvarnar
Pendelkvarnen, mer känd som Raymondkvarnen, är den klassiska torra finkvarnen: rullar svänger utåt mot en ring under centrifugalkraft, och en luftklassare återför överdimensionerat material till malningszonen. Den har serverat kalksten, baryt, gips, bentonit och liknande mineraler i generationer, och är fortfarande en kostnadseffektiv väg in i bandet på 60 till 600 mesh. Arbetar igenom en ärlig jämförelse av en Raymond-kvarn och en kulkvarn är en användbar övning innan du förbinder dig till en slipprincip.
Matcha kvarnen till ditt material och din produkt
När du väl känner till fodret och det färdiga pulvret, minskar listan snabbt.
| Brukstyp | Slipning | Bäst passform | Se upp för |
|---|---|---|---|
| Torrkulkvarn | Tumlande media, påverkan och utslitning | Grova till medelstora pulver, sega eller slipande matningar, enkla kretsar | Hög energi per ton vid fina storlekar; bred partikelstorleksfördelning |
| Vertikal kvarn | Materialbädd mellan rullar och bord | Fina till ultrafina pulver, stor kapacitet, kombinerad malning och torkning | Högre kapitalkostnad; behöver ett stabilt, välkontrollerat foder |
| Ringvalsverk | Rullar pressade mot en ring, extern klassificerare | Konsekvent fint pulver, automatiserad kontroll | Fodret ska vara torrt och fritt flytande |
| Pendelkvarn | Rullar mot en ring, centrifugalkraft | 60 till 600 mesh från medelhårda mineraler, små och medelstora växter | Vanligt slitage på rulle och ring |
Dimensionering och drift av en torr krets utan gissningar
- Fixa produktspecifikationen först: målnät, acceptabel spridning av partikelstorlekar och tillåten fukt.
- Karaktärisera fodret ordentligt, inklusive hårdhet, nötningsförmåga, fukt, skrymdensitet och innehåll av fina partiklar.
- Välj malningsprincip med hjälp av tabellen ovan och dimensionera sedan kvarnen med en realistisk kapacitetsmarginal.
- Behandla klassificering som en del av bruket. An luftklassare anpassad till bruket ställer in toppstorleken och låter dig justera produkten utan att ändra sliptrycket.
- Balansera luftkretsen eftersom fläkten, kanalen och dammuppsamlaren måste matcha kvarnen snarare än tvärtom.
- Budgetera för slitdelar från dag ett, och lämna utrymme för underhållsåtkomst runt utrustningen.
Att arbeta med en partner som har byggt linjen tidigare
Utrustningsval är bara hälften av jobbet. Resten är ingenjörskonst: fodersystem, klassificering, produktinsamling, dammkontroll, kontrollfilosofi och det civila och strukturella arbetet som håller uppe allt. Det är där en leverantör med EPCM-kapacitet, snarare än en maskinkatalog, gör en praktisk skillnad.
På Nantong Liyuanheng Machinery bygger vi kompletta slipsystem för metallurgi, byggmaterial, kemiska och gruvtillämpningar, som täcker vertikala kvarnar, ringvalskvarnar och LYH998 4-vals pendelkvarn. Vårt angivna arbetsomslag är enkelt: Mohs hårdhet under 7, fuktighet under 6 % och ett färdigt produktsortiment från 0,25 mm ner till 0,023 mm, eller ungefär 60 till 600 mesh. Närmare 100 energibesparande sliplinjer rapporteras i drift. Vi hanterar även processdesign, utrustningsförsörjning och byggledning som gör separata komponenter till en fungerande produktionslinje.
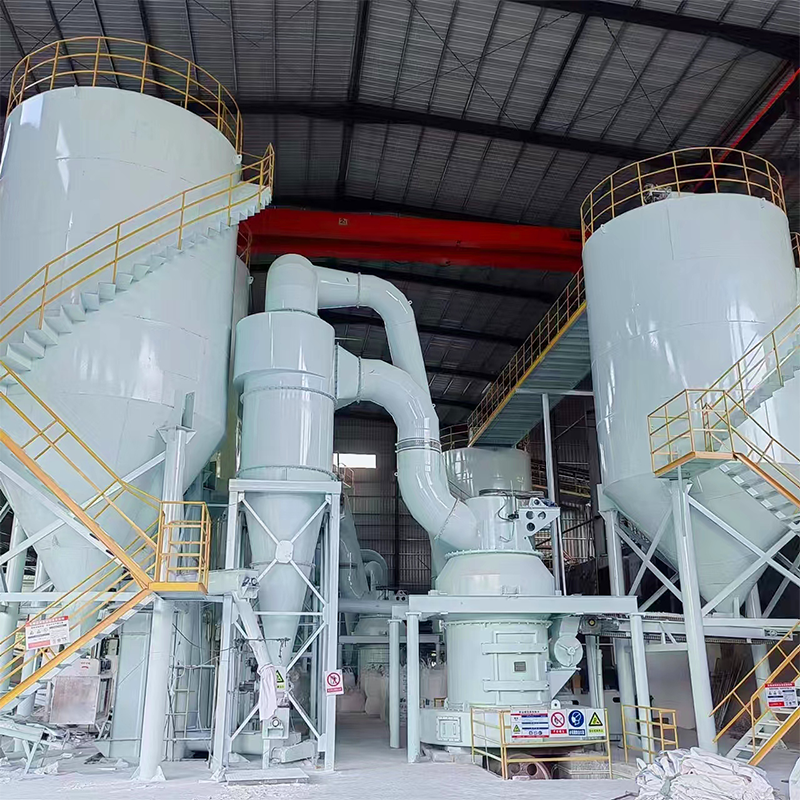 LYH998 Raymond Pendelkvarn för finmineralslipning En pendelkvarn med PLC-kontroll och justerbar effekt från 60 till 600 mesh, lämplig för mineraler med Mohs hårdhet under 7. Visa produkt →
Att välja en torrmalningslösning handlar om tre frågor: vad pulvret måste vara, vad fodret faktiskt innehåller och hur mycket vatten och energi du är villig att spendera för att komma dit. En torrkulkvarn svarar mycket bra på några av dessa frågor. När den inte gör det är svaret vanligtvis en annan slipprincip snarare än en större motor.
Om du väger upp alternativen, skicka oss dina materialdata och målfinhet. Vi pratar gärna igenom vad som har fungerat i liknande anläggningar innan du bestämmer dig för ett kapitalbeslut.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065