Email:
 Telephone: +86-13951382065

Flygaska har ett rykteproblem. Det är den fina mineralrester som fångats upp från koleldad pannrökgas, och under lång tid behandlades den som något som skulle flyttas, lagras och glömmas. Ändå blir samma material, hanterat på rätt sätt, ett puzzolan som ersätter en del av cementen i betong, ett fyllmedel för geopolymer- och tegelproduktion och ett konsekvent mineraltillförsel för flera andra industrier. Avståndet mellan avfall och produkt är nästan helt en fråga om bearbetning.
Vi har ägnat år åt att bygga malningslinjer för mineralpulver, och flygaska kommer upp i nästan varje samtal om cementblandningar och industriella biprodukter. Det som följer är en praktisk genomgång av vad flygaskebearbetning innebär, var de tekniska besluten verkligen sitter och vilka val som har mest betydelse när anläggningen väl är igång.
Vad bearbetning av flygaska verkligen innebär
Varje bearbetningsanläggning för flygaska är sammansatt från samma lilla uppsättning verksamheter. Det som förändras mellan projekten är vilket av dem du faktiskt behöver, och i vilken ordning.
- Mottagning och förvaring. Ask kommer med tankbil eller transportör och går in i silor. Dammkontroll, tillförlitlig utsläpp och att hålla olika askkällor åtskilda allt här, eftersom du inte kan blanda det du redan har blandat.
- Torkning. Fukt från dammlagring, regnexponering eller våtuppsamling måste komma ner innan slipning och klassificering fungerar förutsägbart.
- Slipning och klassificering. Kärnan i växten. Mills reducerar partikelstorleken; luftklassare bestämmer vilka partiklar som lämnar som produkt och vilka som går tillbaka för ett nytt pass.
- Förmån. Avlägsnande av oförbränt kol, järnpartiklar och andra föroreningar som skadar betongens prestanda eller produktkonsistens.
- Blandning, lagring och leverans. Markaska homogeniseras, förvaras i silos och lastas ut med bulktanker eller påse.
Små plantor stannar ibland efter steg ett och tre. Större, marknadsvända anläggningar kör vanligtvis alla fem, och layouten bör lämna utrymme för de etapper som läggs till senare.
Varför slipning avgör värdet på din flygaska
Finhet är den variabel som följer flygaska från en marknad till en annan. Aska som tas direkt från avskiljaren är inkonsekvent: en del av den är tillräckligt fin för betong, en del är tillräckligt grov för att vara nästan inert, och balansen skiftar med kolet och pannbelastningen. Slipning tar bort den variationen.
Mekaniskt gör slipning två användbara saker. Det minskar resterna kvar på en 45 mikron sikt, antalet de flesta konkreta specifikationer skrivs runt, och det ökar den specifika ytan, vilket är det som faktiskt driver puzzolanreaktionen. Mald aska förbrukar kalk snabbare, bidrar mer till tidig styrka och förbättrar vanligtvis vattenbehovet för en blandning snarare än att skada den.
Finhet avgör också försäljningspriset. Tabellen nedan visar ungefär hur marknaden delar sig.
| Slipmål | Ungefärlig finhet | Där det brukar säljas |
|---|---|---|
| Grovt, som samlat | Hög resthalt på 45 mikron | Vägfyllning, lågvärdiga blandningar, minskning av deponi |
| Standard | Cirka 45 mikron (325 mesh) | Blandad cement, färdigblandad betong |
| Bra | Cirka 25 mikron (500 mesh) | Höghållfast betong, injektering, prefabricerad |
| Ultrafin | 600 mesh och finare | Specialcement, geopolymerer, högvärdiga fyllmedel |
Att gå finare än vad marknaden behöver är ett vanligt och dyrt misstag. Varje extra nät kostar energi och energi är den största enskilda driftskostnaden i en slipanläggning. Rätt mål är den grövsta produkten som fortfarande uppfyller specifikationen dina kunder köper mot.
Där tonnaget är viktigare än ultrafin produktion är vanligtvis en vertikal kvarn den praktiska utgångspunkten. Vår vertikalslipkvarn i LYH1008-serien är byggd för kontinuerlig drift i exakt denna typ av tjänst, med klassificeraren integrerad i kvarnkroppen istället för fastskruvad efteråt.
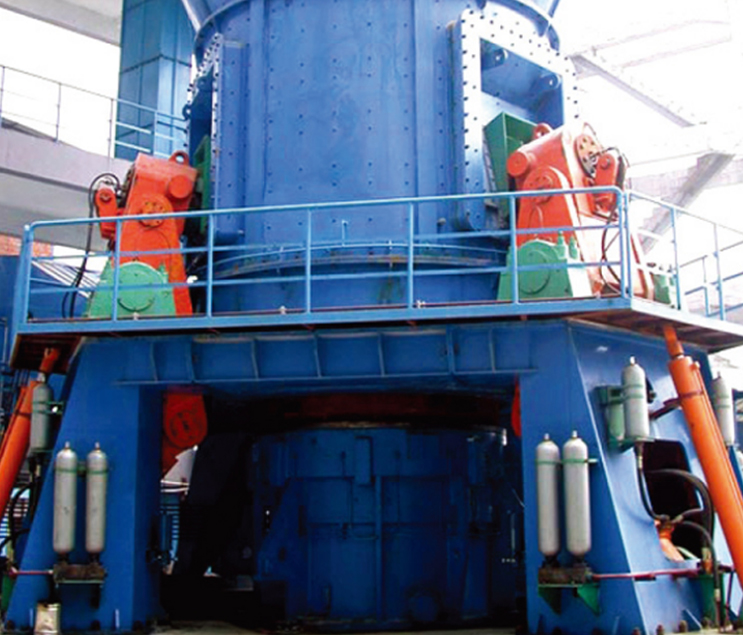 LYH1008-serien Vertikal slipkvarn Vertikal valskvarn med integrerad sorterare och torkning, lämpad för kontinuerlig malning där matarfukt och tonnage formar flödesschemat. Visa produkt →
Torkning före slipning: Fukt är det tysta problemet
Fukt är kostnaden ingen budgeterar för. Torruppsamlad aska från en modern panna innehåller mycket lite fritt vatten, och malningen är enkel. Aska som återvinns från dammar eller gamla deponiceller kan nå 10 till 20 procent fukt, och det förändrar hela flödesschemat.
Våt aska kan inte matas in på ett tillförlitligt sätt i en kvarn. Den överbryggar i silos, mörkar skärmar och förvandlar en malkrets till en pastablandare. Torkning, vanligtvis med spillvärme, en hetgasgenerator eller en dedikerad torktumlare, måste få ner fodret till en fungerande nivå innan bruket ser det.
Modellera så här tidigt. Torkarbränsle kan lugnt bli den näst största kostnaden i anläggningen, och att designa värmekällan kring tillgänglig spillvärme är mycket billigare än att lägga till en senare.
Ta bort oförbränt kol och andra föroreningar
Oförbränt kol är flygaskans övriga ansvar. Det adsorberar luftindragande medel, vilket skadar frys-upptiningsmotståndet i betong, och det höjer siffran för glödförlust som de flesta specifikationer begränsar, ofta till fem eller sex procent och betydligt lägre för premiumkvaliteter.
- Elektrostatisk separation, som utnyttjar skillnaden i konduktivitet mellan kol- och mineralpartiklar.
- Skumflotation, effektiv på aska med hög kolhalt men kräver vatten och avvattning efteråt.
- Dimensionering och klassificering, som kan ta bort en grov kolrik fraktion från en del aska.
- Termisk bearbetning, förbränning av kolet, vilket fungerar bra där bränsle, tillåter, och värmebalansen alla är vettigt.
Förmån är ett projektspecifikt beslut snarare än ett katalogobjekt. Rätt väg beror på kolinnehåll, askkemi och specifikationen du säljer till, vilket är anledningen till att det alltid är värt förseningen att testa ett prov först.
Matcha kvarnen med askan
Sliputrustning för flygaska finns i ett fåtal breda familjer, och skillnaderna har större betydelse i skala än de gör på papperet.
Vertikala fräsar för volym
Vertikala vals- och ringvalsverk maler, klassificerar och torkar i ett kärl, vilket håller layouten kompakt och energin per ton låg vid högre kapacitet. Flygaska är inte ett hårt material, så bruket lägger sin ansträngning på finhet snarare än på slitage, och en integrerad dynamisk klassificerare kan nå fina mål utan en separat enhet.
Pendelfräsar för flexibilitet
Pendelkvarnar av Raymond-typ förblir en arbetshäst i mineralpulverfabriker: robusta, bekanta för operatörerna och ekonomiska vid små och medelstora kapaciteter. En fyrvals pendelkvarn är ofta en vettig ingångspunkt för en producent som testar flygaskamarknaden innan han bestämmer sig för en fullskalig linje.
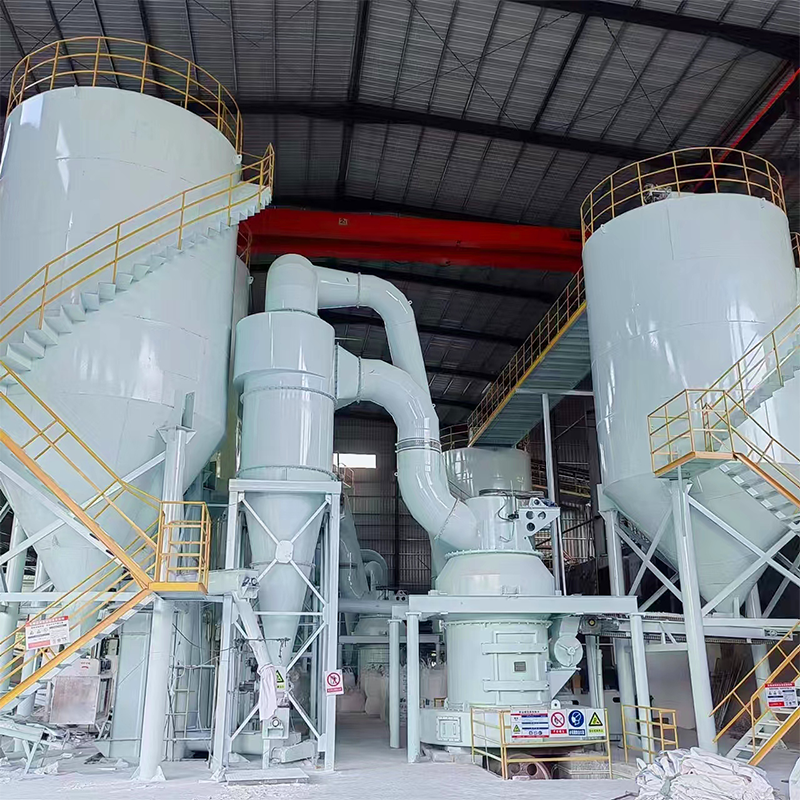 LYH998 Raymond slipande pendelkvarn PLC-styrd Raymond pendelkvarn med justerbar 60–600 mesh effekt, riktad till mineralpulverproducenter som utvärderar flygaskabearbetning. Visa produkt →
Intelligent kontroll på ringvalsverk
Den nya generationen ringvalsverk sätter styrsystemet i centrum för designen: drivningar med variabel frekvens, kontinuerlig tryck- och vibrationsövervakning och automatisk justering av matningshastighet och klassificeringshastighet. För flygaska, där foderkvaliteten skiftar batch till batch, är den automatiska kompensationen värd mer än den låter.
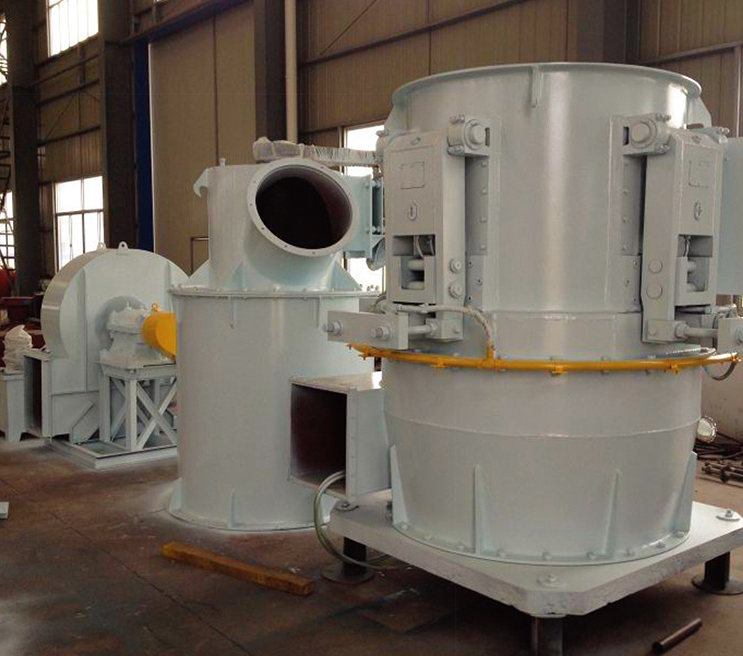 LYH996 Series Intelligent Vertical Ring Roller Mill Ultrafin ring roller mill with hydraulic pressurization, 400–1500 mesh output, and negative-pressure pulse dust collection for cleaner fly ash processing. Visa produkt →
Damm, buller och anläggningens efterlevnadssida
Flygaska är fin, lätt och lätt att sätta i luften, så dammkontroll är inte ett tillägg; det är en del av processdesignen. Fullt undertrycksdrift, korrekt dimensionerade påsfilter och slutna överföringspunkter håller anläggningen ren och utsläppssiffrorna inom de gränser som de flesta jurisdiktioner nu upprätthåller.
Om du planerar en ny linje eller uppgraderar en befintlig, våra anteckningar om dammutsläppskontroll i pulveranläggningar beskriv hur efterlevnadsklar hushållning ser ut i den dagliga praktiken.
Från en enda kvarn till en arbetslinje
En kvarn på egen hand gör inte en produkt. Mataren, klassificeraren, påshuset, fläkten, transportsystemet och styrlogiken måste alla dimensioneras tillsammans, och layouten måste lämna tillräckligt med utrymme för underhållsåtkomst, en detalj som är billig i designstadiet och mycket dyr efteråt.
Vi arbetar i båda ändar av det spektrumet: enstaka maskiner och kompletta sliplinjer levererade som ett EPCM-paket som täcker design, utrustningsförsörjning och konstruktionsledning. Omkring 100 energibesparande sliplinjer som levereras till metallurgi, gruvdrift och byggmaterial ligger bakom hur vi närmar oss dessa projekt idag, och det mesta av det vi vet kom från idrifttagningsplatser snarare än från en katalog.
Vår ingenjörs- och servicekapacitet sidan förklarar hur ett projekt vanligtvis löper från provtestning till överlämnande.
Flygaska bearbetning belöningar planering. Testa askan innan du dimensionerar kvarnen, bestäm marknaden innan du bestämmer finheten och designa torkning och dammkontroll från början istället för att montera dem runt utrustningen senare. Gör det, och ett material som en gång såg ut som ett bortskaffandeansvar blir en stadig produktlinje av specifikation.
Om du har ett prov och ett mål, skicka båda. Att jämföra en sållanalys mot din specifikation är vanligtvis den snabbaste vägen till en realistisk kretsdesign, och det första samtalet kostar ingenting.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065